铝合金展架制作工艺对比:苏州比其尔与行业常规标准差异详解
铝合金展架在展会搭建中越来越常见,但不少采购方发现:同样标称“铝合金展架”,不同供应商交付的产品在精度、强度和寿命上差距悬殊。问题出在哪?工艺标准和细节管控。
行业常规工艺的三大盲区
多数小型加工厂采用通用型材切割+人工钻孔+螺丝锁固的流程,公差控制在±0.5mm已算不错。焊接环节依赖人工经验,焊缝余高参差不齐;表面处理常选用单次阳极氧化,膜厚仅8-10μm。这些“够用就好”的标准,在承重结构或频繁拆装场景下,很容易暴露变形、滑丝、涂层脱落等问题。
苏州比其尔展览展示器材有限公司:铝合金展架制作从源头就区别于行业常规。我们采购6063-T5航空级铝棒,而非回收铝锭;型材挤压后增加一道**人工时效处理**,让硬度稳定在HB80以上。焊接采用氩弧焊+焊缝整平工序,100%打磨消除气孔。
核心差异:从“组装”到“成型”的工艺升级
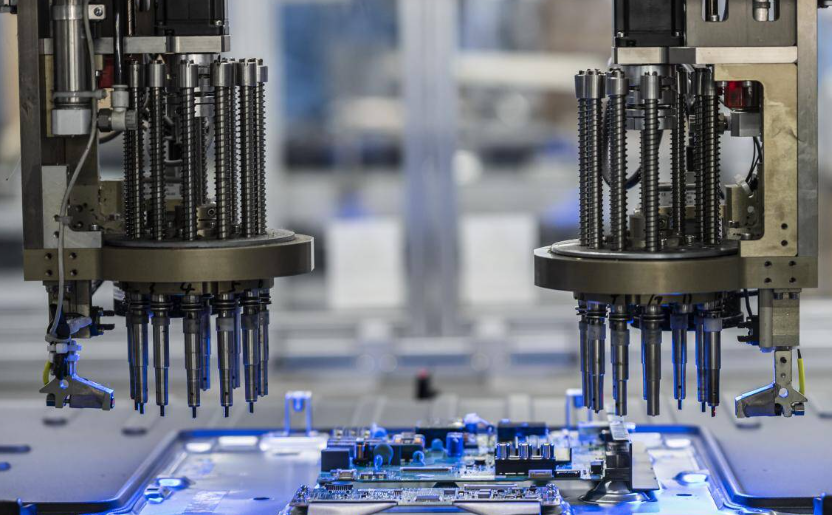
常规做法是把型材当积木拼装,而比其尔将展架视为精密结构件。我们引入CNC加工中心对端面、孔位进行二次精铣,使配合间隙控制在**±0.1mm以内**——这比行业平均值提升了4倍。表面处理采用“喷砂+三酸抛光+阳极氧化”复合工艺,膜厚达到12-15μm,盐雾测试时长超过240小时,远超常规标准。
另一个容易被忽略的环节是**紧固件**。我们全部使用SUS304不锈钢内六角螺丝,并加装尼龙防松垫片,确保展架在展会7天高频搬运中不出现松动。对比测试数据显示,比其尔展架在50次拆装循环后,扭矩衰减率低于5%,而普通产品通常在15次后就开始明显松垮。
选型指南:按应用场景匹配工艺等级
并非所有项目都需要顶级工艺,但您得会分辨:
- 短期促销展台(3-5天):常规工艺足够,重点关注表面是否易刮花
- 巡回展会(多次拆装):必须要求CNC精加工+高膜厚氧化,否则螺纹滑牙率会飙升
- 展厅永久性道具:建议增加结构加强筋设计,并选用加厚型材(壁厚≥2.0mm)
苏州比其尔展览展示器材有限公司:展会展台搭建和展厅道具定制服务,提供从力学计算到工艺选型的完整技术方案。我们拒绝“一刀切”报价,而是根据承重、拆装频次、环境湿度三个参数,帮客户锁定最经济的工艺路径。
值得关注的是,广告物料生产环节我们同样执行统一标准。背板UV喷绘的附着力测试、灯箱导光板的透光率检测,都与展架结构同等严格。这种全链路品控,让比其尔出品的展架在连续使用两年后,依然能保持初始外观和结构完整性。
当行业还在为“能不能用”争论时,我们已经在解决“能用多久、能多快装好、能多稳承重”的深层问题。如果您正在评估铝合金展架的长期综合成本,不妨对比一下拆装效率和维护频率——这两个隐性指标,往往比初始报价更能反映工艺真实水平。